137 1258 7121

UV机光强与曝光剂量怎么算?mWcm²、mJcm²与输送速度如何影响固化深度|新铧机械
| 点击量:38次 | 2026年10月13日
UV固化工艺里,光强(mW/cm²)、曝光剂量(mJ/cm²) 是工艺工程师最核心的两个参数,很多现场固化不良问题:表面发黏、内部固化不透、厚胶层表层脆裂、附着力差,根源大多是光强与剂量匹配失衡。东莞市新铧机械设备有限公司结合多年UV固化设备项目经验,把参数逻辑、计算公式、现场影响因素整理清楚,方便工程师快速调机、工艺验证。
一、基础定义:分清mW/cm² 和 mJ/cm²
辐照强度(光强):mW/cm²
指UV光源在工件表面瞬时功率密度,代表单位面积接收到的紫外功率。
1W = 1000mW
光强由UV灯功率、灯头结构、灯距、光源衰减程度决定,是瞬时值。
曝光剂量(能量):mJ/cm²
指工件经过UV辐照区域,累计接收的紫外总能量,决定树脂光化学反应总量。
1J = 1000mJ
核心计算公式
曝光剂量(mJ/cm²) = 光强(mW/cm²) × 辐照时间(s)
重点:mW × s = mJ
在输送带式UV固化机上,辐照时间由辐照区有效长度和输送速度共同决定: 辐照时间 t(s) = UV灯有效辐照长度 L(cm) ÷ 输送速度 v(cm/s)
代入合并公式:
剂量(mJ/cm²)=光强(mW/cm²) × 辐照长度 L(cm) ÷ 输送速度 v(cm/s)
通俗理解:输送越快,工件在灯下停留时间越短,接收总能量越低;输送越慢,总剂量越高。 ⚠️ 关键误区:剂量高 ≠ 光强高 低速走料可以拉高总剂量,但瞬时光强不变。厚胶固化,光强和剂量二者缺一不可。
二、灯距如何改变光强,间接影响固化效果
灯距=UV灯面到工件表面的距离,是现场最容易调整的变量:
灯距减小:工件表面光强上升,但不是线性增长;距离过近会带来工件热累积、局部过热,薄基材变形。
灯距增大:光强快速衰减,同等输送速度下,曝光剂量同步下降。
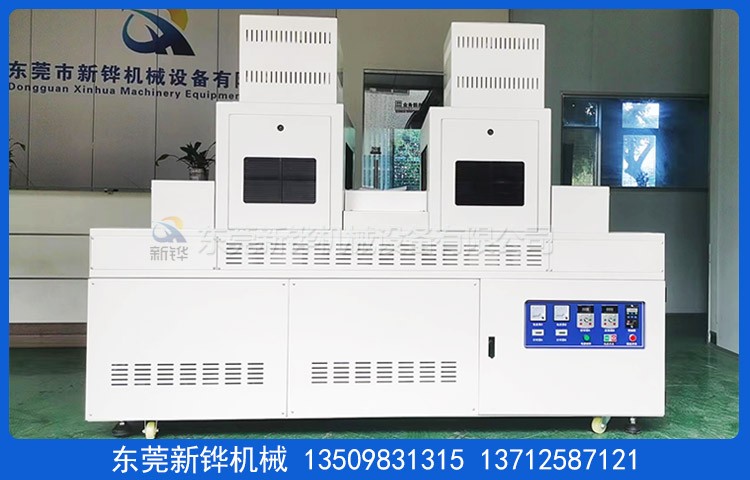
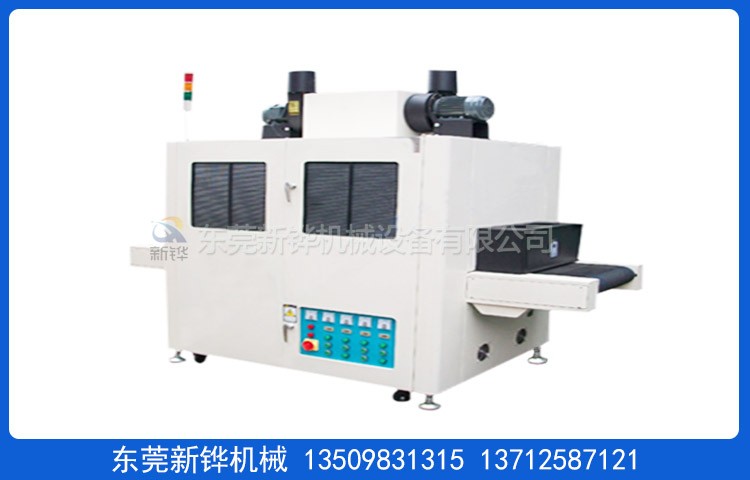
东莞市新铧机械设备有限公司UV固化设备支持可调灯架结构,可根据产品厚度、基材耐热性,锁定最优灯距区间,同时配套光强检测窗口,方便工程师实时监测。
提示:光源老化后,相同灯距下光强会持续下跌,定期用光能量计校验,避免工艺漂移。
三、输送节拍(输送速度)对固化深度的影响逻辑
输送速度直接控制辐照停留时间,是产线节拍与固化质量的平衡项:
1.提速:产能提升,辐照时间变短 → 曝光剂量下降。 适合:薄涂层固化(油墨、薄胶层),配方只需要低总能量,足够瞬时光强完成表层固化。 风险:厚胶层容易出现表干内不干,表层先固化成膜,紫外光难以穿透内层,内部胶层反应不完全。
2.降速:工件受光时间变长 → 曝光剂量增加。 适合:厚胶、高填充胶层,需要累积足够能量。 风险:单纯降速只提升总剂量,无法提升瞬时光强;如果UV光穿透性不足,哪怕总剂量很高,深层依然固化不良;同时长时间受热,产品易热变形。
工艺结论:
薄涂层:优先保证基础光强,调节速度控制总剂量; 厚胶层:优先保证足够瞬时光强,再配合合适输送速度累积总能量,只靠放慢速度不能解决深层固化问题。
四、厚胶层固化难点:为什么光强比单纯总剂量更关键
厚胶固化是UV工艺高频痛点,很多工程师会陷入“速度调慢一点就能固化”的误区。 UV光穿过胶层时会持续被吸收,光强沿着胶层深度快速衰减:
l 胶层表层最先接收高紫外光强,率先发生光聚合;
l 一旦表层提前完全固化,会形成致密阻隔层,UV光很难继续向下穿透;
l 此时哪怕继续延长辐照时间、提高总剂量,深层树脂依旧无法充分反应,出现内软、气泡、分层。
✅ 厚胶层正确思路:
1.选用匹配波长、高光输出光源,提升工件表面瞬时光强,增强紫外穿透能力;
2.合理匹配灯距,减少光损耗;
3.搭配合适输送速度,保证足够总曝光剂量;
4.必要时采用多灯组分段辐照,东莞市新铧机械设备有限公司可定制多灯位UV固化隧道,分段梯度辐照,降低厚胶表层快速封死的问题,提升整体固化均匀性。
五、现场调机实操要点总结
1.计量:使用UV能量计,实测工件表面光强峰值与总曝光剂量,不要只依靠设备铭牌参数;
2.灯距:固定灯距后再做速度变量测试,灯距变动会直接改变光强,干扰对比实验;
3.区分需求:薄涂层看重总剂量匹配;厚胶层优先保证峰值光强,再调控输送速度;
4.光源维护:灯管老化、反光罩积灰都会造成光强衰减,定期清洁与更换,稳定工艺窗口;
5.产线节拍:在固化合格前提下,优化输送速度,平衡产品良率与生产线产能。
结尾
UV固化工艺本质是光化学反应,mW/cm²、mJ/cm²、输送速度、灯距相互耦合,只有理清参数之间的数学关系与物理作用,才能快速定位固化不良问题。东莞市新铧机械设备有限公司专注UV固化机、隧道炉等非标固化设备研发制造,可为各行业工艺工程师提供设备定制、工艺打样与参数调试支持,助力稳定产线固化良率。